金属矿耐腐蚀水泵配件生产要点解析
在金属矿开采与选矿过程中,矿浆通常含有大量酸性、碱性或高盐分介质,并夹杂尖锐固体颗粒,对水泵配件造成严重的腐蚀与磨损。因此,耐腐蚀水泵配件的生产质量直接决定了水泵的运行效率与使用寿命。本文围绕金属矿工况特点,解析耐腐蚀水泵配件的关键生产要点。
一、明确工况介质特性
生产前必须明确矿浆的pH值、温度、固含量、氯离子浓度以及颗粒硬度。例如,酸性矿浆需选用高铬铸铁、双相不锈钢或衬胶材质;含氯离子较高的工况则优先考虑超级双相钢或钛合金。只有准确掌握介质参数,才能合理选材,避免因材料误用导致早期失效。
二、合理选材与成分控制
耐腐蚀配件常用材料包括:高铬铸铁(Cr26、Cr15Mo3)、奥氏体不锈钢(304、316L)、双相不锈钢(2205、2507)、镍基合金及工程陶瓷。生产要点在于:
- 严格按牌号控制化学成分,特别是碳、铬、钼、镍、氮的含量;
- 采用炉前光谱分析,确保成分合格后再浇注;
- 对高合金材料,需进行变质处理与孕育处理,细化晶粒。
三、铸造工艺关键控制
- 造型与涂料:选用碱性或中性耐火涂料,避免与合金元素反应;砂型应有足够强度,防止冲砂。
- 浇注温度:高铬铸铁一般控制在1380~1450℃,不锈钢根据牌号调整,防止欠铸或热裂。
- 冷却与开箱:厚大件需缓慢冷却,减少内应力;开箱时间过早易产生裂纹。
- 冒口与冷铁布置:依据模数计算设置冒口,保证补缩,冷铁使用需烘烤去湿。
四、热处理与组织调控
铸态组织往往不均匀,需通过热处理提升耐蚀性与力学性能:
- 高铬铸铁:采用950~1050℃淬火+200~450℃回火,获得马氏体+碳化物组织;
- 双相不锈钢:固溶处理1050~1100℃水淬,保证奥氏体-铁素体比例接近50:50;
- 奥氏体不锈钢:固溶处理1040~1120℃快冷,避免晶间腐蚀。
热处理过程中需严格控制升温速度与保温时间,防止变形与开裂。
五、机械加工与表面处理
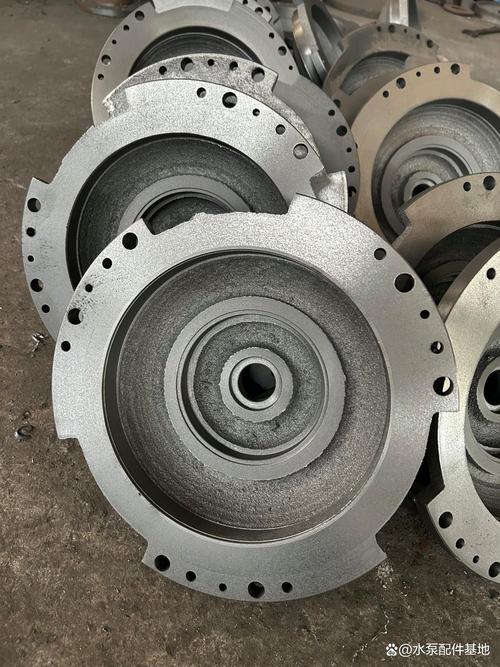
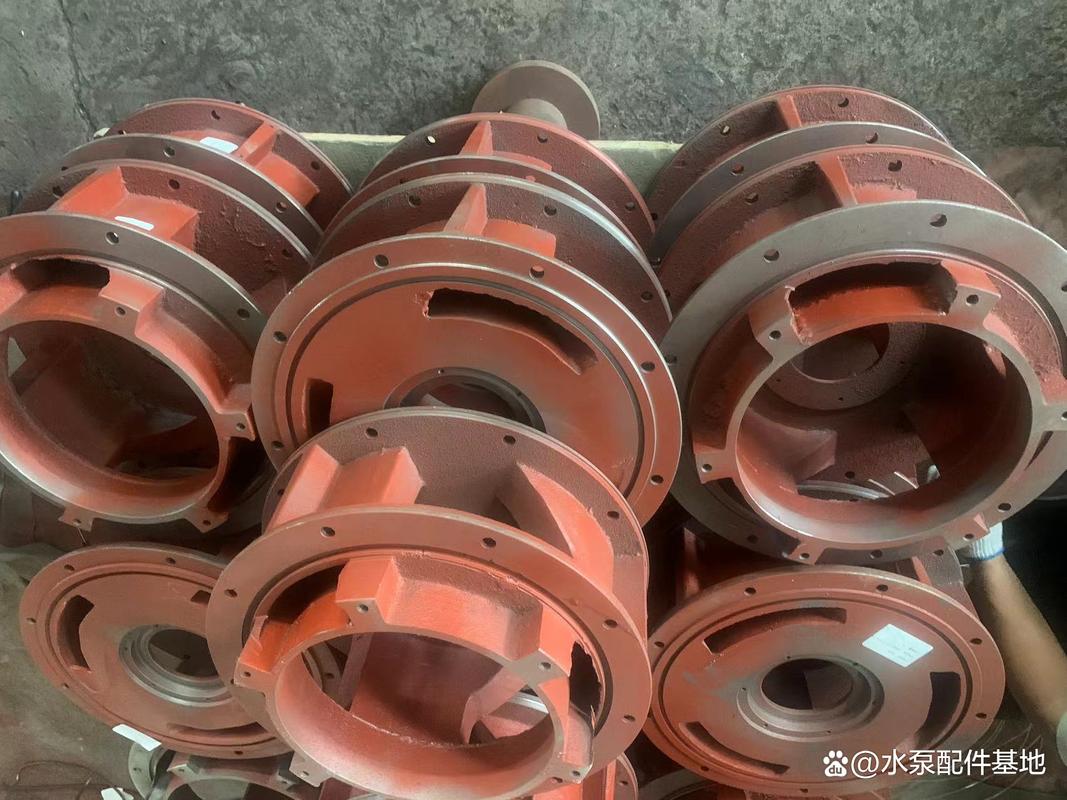
配件(如叶轮、泵壳、护板、轴套)在热处理后需进行粗加工与精加工。要点包括:
- 选用硬质合金刀具,低速大进给,避免加工硬化;
- 密封面、配合面粗糙度需达到Ra1.6~3.2μm;
- 动平衡试验:叶轮等旋转件需做G6.3级动平衡;
- 表面强化:可对过流面进行喷焊、堆焊或涂覆碳化钨,提高耐磨损与耐腐蚀协同性能。
六、质量检测与失效分析
每批配件出厂前需进行:
- 化学成分复检;
- 金相组织观察(碳化物形态、晶粒度);
- 硬度测试(HL、HRC或HB);
- 耐腐蚀试验(盐雾、浸泡或电化学测试);
- 无损检测(UT、MT、PT)排查裂纹与气孔。
对早期失效件进行断口与腐蚀产物分析,反馈至生产工艺调整。
七、
金属矿耐腐蚀水泵配件的生产是一项系统性工程,涉及材料、铸造、热处理、机加工与检测多个环节。只有针对具体工况进行选材,严格每个工艺控制点,才能制造出兼具耐腐蚀、耐磨损与高可靠性的配件,从而降低矿山企业停机损失与维护成本。